Nehmen Sie zwei Einweg-Schutzanzüge, die im Regal identisch aussehen – gleiche Farbe, gleicher Preis, vielleicht sogar die gleiche angegebene Schutzstufe. Reißen Sie einen auf und tragen Sie ihn während einer 10-Stunden-Schicht in einer Umgebung, in der Chemikaliensprühnebel vorkommt.
Der Unterschied zwischen Schutz und Ungeschütztheit im Freien hängt von Entscheidungen ab, die lange vor dem Erhalt des Kleidungsstücks getroffen wurden. Welche Polypropylen-Qualität wurde gewählt? Wurden die Nähte genäht oder mit Ultraschall verschweißt? Wie eng waren die elastischen Bündchen? Wurde der Reißverschluss vorne verstärkt?
Die meisten Käufer bekommen diese Entscheidungen nie mit. Sie müssen einfach mit den Konsequenzen leben.
Dieser Leitfaden erklärt den gesamten Herstellungsprozess von Einweg-Schutzanzügen Schritt für Schritt. Sie sehen genau, was in jedes Kleidungsstück einfließt – nicht nur, was im Datenblatt steht.
Warum ist der Herstellungsprozess von Einweg-Schutzanzügen wichtig?

Der Herstellungsprozess bestimmt alle wichtigen Eigenschaften eines Einweg-Schutzanzugs . Dazu gehören seine Schutzklasse, seine Atmungsaktivität und ob er die branchenspezifischen Zertifizierungsvorschriften erfüllt.
Das ist keine Marketingfloskel. Das ist eine materielle Realität.
Nehmen wir zum Beispiel einen Overall aus hochwertigem SMS-Vliesstoff. Er hat ultraschallverschweißte Nähte, elastische Bündchen mit fester Spannung und einen verstärkten Reißverschluss vorne. Dieser Overall spielt in einer ganz anderen Liga als ein Overall aus billigstem Polypropylen. Beide tragen vielleicht das gleiche Etikett, aber ihre Leistung ist völlig unterschiedlich.
Für Einkaufsmanager und Arbeitsschutzexperten ist das Wissen um die Herstellungsweise von Einweg-Schutzanzügen der zuverlässigste Weg, Qualität von Risiko zu unterscheiden. Es geht über Produktbeschreibungen hinaus und verdeutlicht die tatsächliche Leistungsfähigkeit des Kleidungsstücks.
Dieser Leitfaden deckt den gesamten Prozess ab – von der Rohstoffauswahl bis zur Endverpackung. Sie wissen genau, worauf Sie achten müssen und was Sie kaufen, bevor die Bestellung aufgegeben wird.
Schritt 1 – Auswahl der Rohstoffe: Die Grundlage für die Schutzleistung
Jeder Einweg-Schutzanzug beginnt als Stoffrolle. Die Zusammensetzung dieses Stoffes bestimmt nahezu alles, was danach folgt.
Fünf primäre Materialien kommen zum Einsatz, jedes einzelne ist für unterschiedliche Anforderungen konzipiert:
-
PP-Spinnvlies – das gängigste Basismaterial. Es ist leicht, atmungsaktiv und kostengünstig. Standard- Polypropylen-Overalls dieser Kategorie haben ein Flächengewicht von 30–65 g/m². Das ist eine solide Leistung für Umgebungen mit geringem Risiko – leichter Staub, allgemeine Wartungsarbeiten. Es ist jedoch nicht für den Kontakt mit Flüssigkeiten oder Chemikalien geeignet.
-
SMS-Gewebe – Drei Lagen übereinander: Spinnvlies / Schmelzblasvlies / Spinnvlies. Der Kern aus Schmelzblasvlies macht den Unterschied. Die feinere Faserdichte sorgt für bessere Filtration und eine wirksame Barriere gegen Partikel und leichte Spritzer. Atmungsaktivität ohne Kompromisse beim Schutz. Deshalb ist SMS-Gewebe in der Medizin und der leichten Industrie weit verbreitet.
-
Mikroporöses Folienlaminat – Ein Vliesträger, der mit einer dünnen, atmungsaktiven Folie verbunden ist. Die Flüssigkeitsbarriereleistung ist hier deutlich besser als bei SMS. Feuchtigkeitsdampf kann dennoch entweichen, sodass die Arbeiter nicht eingeschlossen werden. Dies ist die optimale Wahl bei Kontakt mit Chemikaliensprays oder biologischen Flüssigkeiten.
-
PP- und PE-beschichtetes Gewebe – Robustere Ausführung, höhere Flüssigkeitsbeständigkeit. Die Atmungsaktivität ist dadurch eingeschränkt. Dieses Material findet Anwendung in Lackierkabinen und bestimmten chemischen Produktionsanlagen – überall dort, wo Spritzschutz wichtiger ist als Tragekomfort.
-
Tyvek/Tychem – DuPonts Premium-Materialien. Die im Flash-Spinnverfahren hergestellten HDPE-Fasern bieten zuverlässigen Schutz vor feinen, trockenen Partikeln und chemischen Gefahrenstoffen. Sie gelten als Goldstandard für den Umgang mit Gefahrstoffen und in der industriellen Chemie.
Was das Datenblatt nicht immer verrät?
GSM ist ein Ausgangspunkt, nicht das vollständige Bild. Ein 40-GSM-SMS-Gewebe und ein 40-GSM-Spinnvlies aus einfachem PP sehen auf dem Papier gleich aus. In der Praxis gehören sie jedoch völlig unterschiedlichen Leistungskategorien an.
Strenge Hersteller prüfen eingehende Materialien anhand strenger Kriterien: Zugfestigkeit, Dickengleichmäßigkeit und Verschmutzungsgrad. Sie verifizieren außerdem die Lieferantenzertifizierungen – EN 14126 für biologischen Schutz, EN 14605 für Beständigkeit gegen flüssige Chemikalien, EN 13982 für Barrieren gegen feste Partikel –, bevor auch nur eine einzige Rolle in die Produktion geht.
Bei diesem Verifizierungsschritt beginnt die eigentliche Qualitätskontrolle. Wird er ausgelassen, beruht alles Weitere auf Spekulationen.
Schritt 2 – Design & Schnittmustererstellung: Umsetzung der Schutzanforderungen in die Bekleidungsstruktur
Bevor die erste Klinge den Stoff berührt, muss jemand eine einfache Frage beantworten: Was soll dieses Kleidungsstück leisten?
Diese Frage bestimmt jede Designentscheidung. Und es gibt mehr davon, als die meisten Käufer erwarten.
Mit oder ohne Kapuze. Elastische Bündchen an Handgelenken, Knöcheln oder Taille – oder an allen dreien. Eine Windschutzleiste über dem Reißverschluss. Daumenschlaufen verhindern das Hochrutschen der Ärmel. Integrierte oder separate Stiefelüberzüge. Jede dieser Entscheidungen ist nicht rein kosmetischer Natur. Jede einzelne beeinflusst die Schutzwirkung des fertigen Kleidungsstücks.
Ein Overall ohne eng anliegende Kapuze lässt den Hals ungeschützt. Weite Handgelenksöffnungen unterbrechen die Schutzbarriere genau dort, wo Verunreinigungen zuerst eindringen. Das sind keine Ausnahmefälle – es sind die Schwachstellen, die in Unfallberichten auftauchen.
Sobald diese Entscheidungen getroffen sind, wird das Schnittmuster digitalisiert. Mithilfe von CAD-Software werden die einzelnen Teile – Vorder- und Rückenteil, Ärmel, Kapuze, Zwickel im Schritt und Stiefelstulpen – mit präzisen ergonomischen Zuschnitten erstellt. Der Zwickel im Schritt ist wichtiger, als die meisten annehmen. Fehlt dort genügend Bewegungsfreiheit, schränkt das Kleidungsstück die Körperhaltung ein und reißt unter Belastung.
Die Größen reichen von S bis 3XL. Jede Größe ist auf die Körperproportionen abgestimmt und nicht pauschal skaliert. So ist die Passform in jeder Größe optimal, nicht nur im mittleren Bereich. Ein durchdachtes Schnittmuster reduziert zudem den Materialverschnitt in der Produktion. Sie behalten die Kosten im Griff, ohne Abstriche bei der Materialqualität machen zu müssen.
Das Muster stellt den Punkt dar, an dem die Schutzlogik in eine physische Form umgesetzt wird. Alles, was nachfolgend entwickelt wird, folgt den hier getroffenen Entscheidungen.
Schritt 3 – Stoff ausbreiten und präzises Zuschneiden
Stoff zuschneiden klingt einfach. Ist es aber nicht.
In diesem Arbeitsschritt legen die Arbeiter Rollen aus Spinnvlies, SMS-Gewebe oder mikroporöser Folienlaminat auf einen Ausbreitetisch. Sie schichten das Material flach übereinander. Die Anzahl der Lagen ist wichtig – ebenso wie die Ebenheit jeder einzelnen Lage. Beide Faktoren entscheiden darüber, ob jedes zugeschnittene Paneel dem vorherigen entspricht.
Hochleistungsbetriebe setzen automatisierte Stoffausbreitmaschinen ein. Diese Maschinen ziehen den Stoff mit kontrollierter Spannung von der Rolle ab. Faltenfrei und dehnungsfrei. Ein einzelner Stoffstapel kann 50 oder mehr Lagen umfassen und dabei die exakten Maße beibehalten. Kleinere Betriebe breiten den Stoff oft von Hand aus. Dadurch entstehen schnell Ungenauigkeiten in der Lagenanzahl – und ungleichmäßige Lagen führen zu ungleichmäßigen Stoffbahnen.
Der Schneidevorgang nutzt drei Methoden:
-
CAD-gesteuerte automatische Schneidemaschinen – Eine computergeführte Klinge folgt einer optimierten Schnittvorlage mit submillimetergenauer Präzision. Das Verfahren ist schnell, wiederholgenau und der Verschachtelungsalgorithmus reduziert den Stoffabfall, indem mehr Stoffbahnen pro Rolle ausgeschnitten werden.
-
Stanzen – Eine Stanzform aus Stahl stanzt unter Druck identische Paneele aus. Dieses Verfahren eignet sich am besten für Großserien mit festen Paneelgrößen.
-
Manuelles Zuschneiden von Schnittmustern – Wird noch immer bei Kleinserien oder Musterfertigung angewendet. Es ist stark vom Geschick des Bedieners abhängig und zeitaufwändiger.
Warum die Nesting-Effizienz einen direkten Einfluss auf Ihren Stückpreis hat
Beim Verschachteln der Schnittteile entscheidet sich, ob Materialkosten eingespart werden oder nicht. Hier werden die Schnittteile vor dem Zuschnitt über die Stoffbreite angeordnet. Ein optimaler Zuschnitt von Overalls aus SMS-Gewebe kann 8–12 % des Materials einsparen, das bei schlechter Verschachtelung verloren geht. Bei einer OEM-Bestellung von 100,000 Stück summiert sich das zu einer Zahl, die es wert ist, im Auge behalten zu werden.
Seriöse Hersteller nutzen vor jedem Produktionslauf eine Nesting-Software. Dieses Detail taucht selten auf der Checkliste einer Werksbesichtigung auf – schlägt sich aber in den Stückkosten nieder.
Schritt 4 – Verbindungstechnologien: Nähen vs. Ultraschallschweißen vs. Heißsiegeln
Drei Methoden verbinden zugeschnittene Stoffteile zu einem fertigen Kleidungsstück. Die gewählte Methode entscheidet darüber, ob das Kleidungsstück seine Schutzwirkung unter realen Bedingungen beibehält – oder genau an der entscheidenden Stelle versagt.
Nähen ist der Produktionsbeginn. Industrielle Overlockmaschinen arbeiten mit Vierfadennähten. Sie ziehen Vorder- und Rückenteile zusammen, nähen Ärmel an, schließen Seitennähte und verbinden Kapuze und Stiefelüberzüge. Das Verfahren ist schnell und kostengünstig. Es eignet sich gut für Polypropylen-Overalls für den allgemeinen Gebrauch in Umgebungen mit niedrigem bis mittlerem Risiko. Das Problem liegt jedoch in der Mechanik. Die Nadel stanzt beim Nähen Hunderte von Löchern pro Meter. Jedes Loch ist eine potenzielle Eintrittspforte für Feinstaub oder Flüssigkeiten. Für die einfache Staubbekämpfung ist das akzeptabel. In Umgebungen mit Chemikalienspray oder biologischen Gefahrenstoffen jedoch nicht.
Ultraschallschweißen beseitigt diesen Kompromiss. Hochfrequente Schallwellen erzeugen fokussierte Wärme zwischen thermoplastischen Schichten – PP- und PE-Vliesstoffe eignen sich dafür hervorragend. Die Fasern verschmelzen ohne Nadelkontakt. Keine Löcher. Keine Fadenlücken. Die Naht bildet eine feste, durchgehende Verbindung. Deshalb ist Ultraschallschweißen das Standardverfahren zum Verbinden von SMS-Gewebe-Overalls und mikroporösen Folienlaminaten, die in anspruchsvollen Industrie- und Medizinbereichen eingesetzt werden.
Das Heißsiegelverfahren basiert auf demselben Prinzip – thermische Verschmelzung statt mechanischer Vernähung. Hersteller wenden es bei dickeren Laminatmaterialien an, bei denen Ultraschallfrequenzen nicht gleichmäßig tief in die Naht eindringen können.
Nahtverklebung: Wo sie unverzichtbar wird
Geschweißte oder heißversiegelte Nähte haben weiterhin ihre Grenzen. In Gefahrensituationen – wie dem Kontakt mit biologischen Flüssigkeiten oder konzentrierten flüssigen Chemikalien – bringen Hersteller an jeder Verbindungsstelle Nahtband als zusätzliche Barriere an. Das Material des Bandes und das Verbindungsverfahren bestimmen die EN-Typklassifizierung. Schutzanzüge mit den Zertifizierungen Typ 3 und Typ 4 müssen an jeder Verbindungsstelle mit Nahtband versehen sein. Wird auf das Band verzichtet, erlischt die Zertifizierung.
Die hier gewählte Verbindungsmethode bestimmt, welche Zertifizierungen das fertige Kleidungsstück erhalten kann. Wird sie falsch angewendet, kann auch die beste Stoffqualität den Fehler nicht beheben.
Schritt 5 – Komponentenmontage: Reißverschlüsse, Gummibänder und funktionelle Erweiterungen
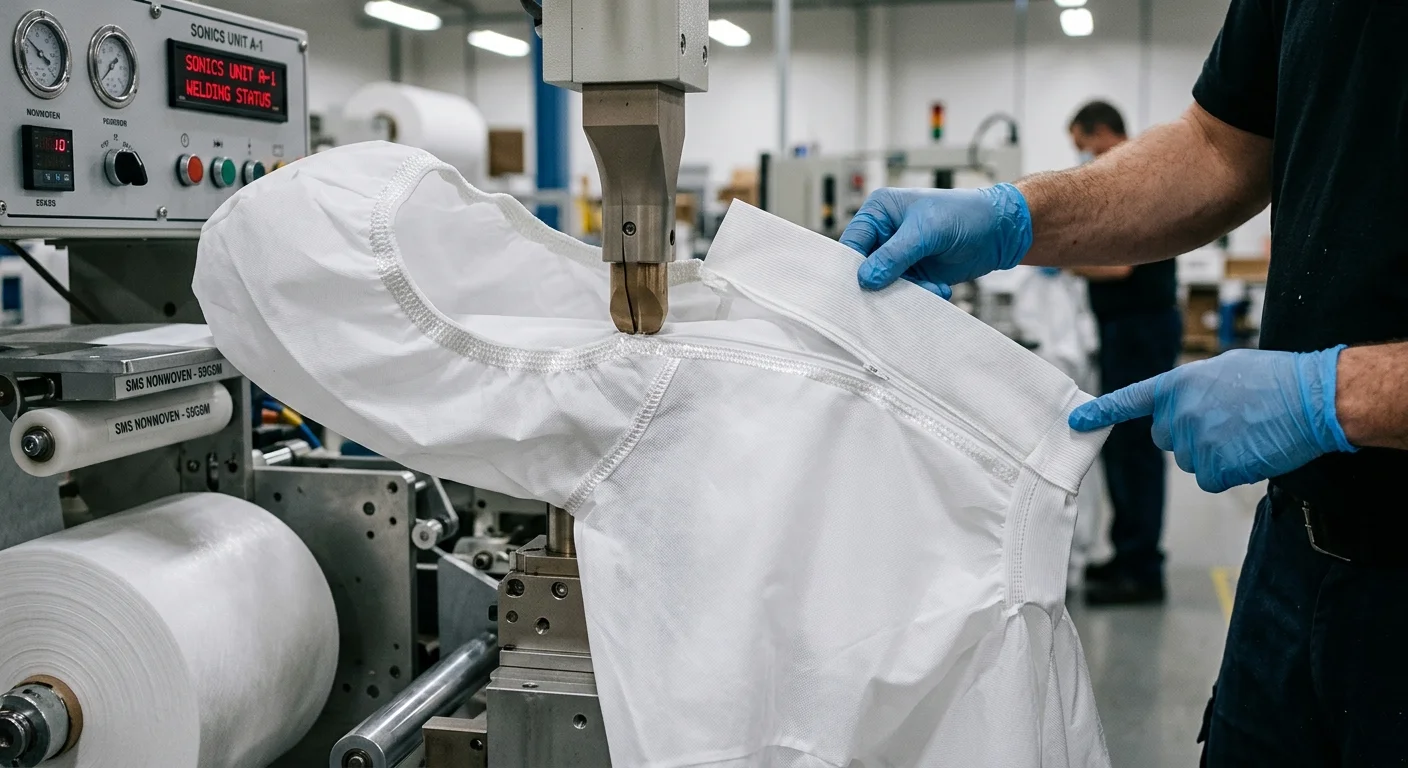
Der Stoff ist zugeschnitten. Die Nähte sind verbunden. Nun erhält das Kleidungsstück die Details, die darüber entscheiden, ob es dicht hält – oder nur so aussieht.
Der größte Unterschied liegt in der Art der Reißverschlussmontage. Ein eingenähter Reißverschluss ist für Umgebungen mit geringem Gefahrenpotenzial ausreichend. Ein heißversiegelter Reißverschluss verbindet sich mit der Stoffmembran und vermeidet so die Nadelstiche, die bei herkömmlichen Nähten entstehen. Über dem Reißverschluss befindet sich eine Abdeckleiste – entweder selbstklebend oder mit Klebeband befestigt –, die die gesamte Verschlusslinie abdeckt. Es ist eine kleine Ergänzung, aber sie entscheidet darüber, ob ein Kleidungsstück seine Schutzklasse erfüllt oder an der offensichtlichsten Stelle undicht ist.
Die Platzierung der elastischen Bündchen folgt einer Spannungslogik, nicht einer Einheitsgröße. Die Handgelenksbündchen müssen fest sitzen. Sie dürfen die Blutzirkulation während einer sechsstündigen Schicht nicht unterbrechen. Die Kapuzenöffnungen schließen dicht um das Gesicht ab, ohne dass der Träger mit seinem Overall kämpfen muss. Die elastischen Bündchen an den Knöcheln verhindern das Eindringen von Verunreinigungen vom Boden. Jede Spannungsvorgabe wird individuell festgelegt – basierend auf der Position und den Anforderungen an den Halt.
Funktionale Erweiterungen: Wo Langlebigkeit und Konformität aufeinandertreffen
Über die Kernkomponenten hinaus benötigen bestimmte Aufgaben spezifische Verstärkungen:
-
Knie-, Gesäß- und Ellbogenverstärkungen – diese werden Overalls hinzugefügt, die für schwere körperliche Arbeit konzipiert sind, bei der sich unter Belastung Materialspannungen aufbauen.
-
Daumenschlaufen – halten die Ärmel bei Bewegung am Handgelenk an Ort und Stelle und sorgen für einen dichten Abschluss zwischen den elastischen Bündchen des Overalls und den Handschuhen.
-
Antistatische Manschetten – geerdete Kontaktpunkte, die die ESD-Konformitätsanforderungen in Elektronik- oder explosionsgefährdeten Umgebungen erfüllen
Jedes hier aufgeführte Zubehörteil muss dem tatsächlichen Einsatzbereich des Kleidungsstücks entsprechen. Daumenschlaufen an einem Standard-PP-Overall kosten fast nichts. Verzichtet man beim Lackieren darauf, geht der Schutz, für den das Kleidungsstück entwickelt wurde, verloren.
Schritt 6 – Inprozess- und Endqualitätskontrolle
Die Qualitätskontrolle ist kein Kontrollpunkt am Ende der Produktionslinie. Sie durchläuft jeden einzelnen Produktionsschritt – vom Moment, in dem der Stoff in die Zuschneidestation gelangt, bis zu dem Moment, in dem das fertige Kleidungsstück in seine Verpackung gelegt wird.
Die prozessbegleitende Qualitätskontrolle erkennt Probleme frühzeitig, bevor sie sich häufen. An den Näh- und Schweißstationen prüfen die Bediener jede Klebeverbindung auf Dichtheit – keine Lücken, keine unvollständigen Verbindungen, keine Fadenfehlstellen. Die Nahtfestigkeit wird anhand von Zugkraftgrenzen getestet. Die Bediener messen die Paneelmaße direkt vor Ort anhand der ursprünglichen CAD-Spezifikation. Checklisten bestätigen, dass jeder Reißverschlussanhänger, jedes Gummiband und jede Sturmklappe vorhanden und an der richtigen Stelle ist. Jedes Kleidungsstück, das außerhalb der Toleranz liegt, wird sofort aussortiert. Es wird nicht weiterbearbeitet.
Prüfung der körperlichen Leistung
Sobald die Kleidungsstücke im Labor eintreffen, wird der Testprozess strukturierter.
Sowohl Stoffmuster als auch fertige Nähte werden geprüft:
-
Zug- und Reißfestigkeit – wie viel Kraft das Material aushält, bevor es versagt
-
Berstfestigkeit – Druckwiderstand über die gesamte Stoffoberfläche
-
Abriebfestigkeit – wie die Oberfläche der Reibung während einer kompletten Arbeitsschicht standhält
Der Grundstoff und die verbundenen Nähte werden jeweils einzeln geprüft. Eine Naht, die schwächer ist als der umgebende Stoff, stellt eine potenzielle Schwachstelle dar, die sich öffnen kann.
Schutzspezifische und Zertifizierungsprüfung
Hier entscheidet sich, ob das Kleidungsstück seine Klassifizierung erhält – oder nicht.
-
Beständigkeit gegen Flüssigkeitsdurchdringung – Tests auf Durchdringung mit synthetischem Blut und Viren für medizinische Schutzanzüge ; hydrostatische Druckprüfungen für Anwendungen mit Chemikalienspritzern
-
Partikelfiltrationseffizienz – Barriereleistung gegen feine, trockene Partikel in Umgebungen zur Staubbekämpfung
-
Atmungsaktivität (MVTR) – Feuchtigkeitsdampfdurchlässigkeitsrate, die bestätigt, dass das Kleidungsstück die Wärme nicht so stark staut, dass es zu Hitzestress kommt.
Für spezielle Umgebungen sind weitere Prüfungen erforderlich: Beständigkeit gegen chemische Permeation, antistatische Eigenschaften für ESD-empfindliche oder explosionsgefährdete Bereiche sowie Flammschutz, wenn Zündgefahr besteht.
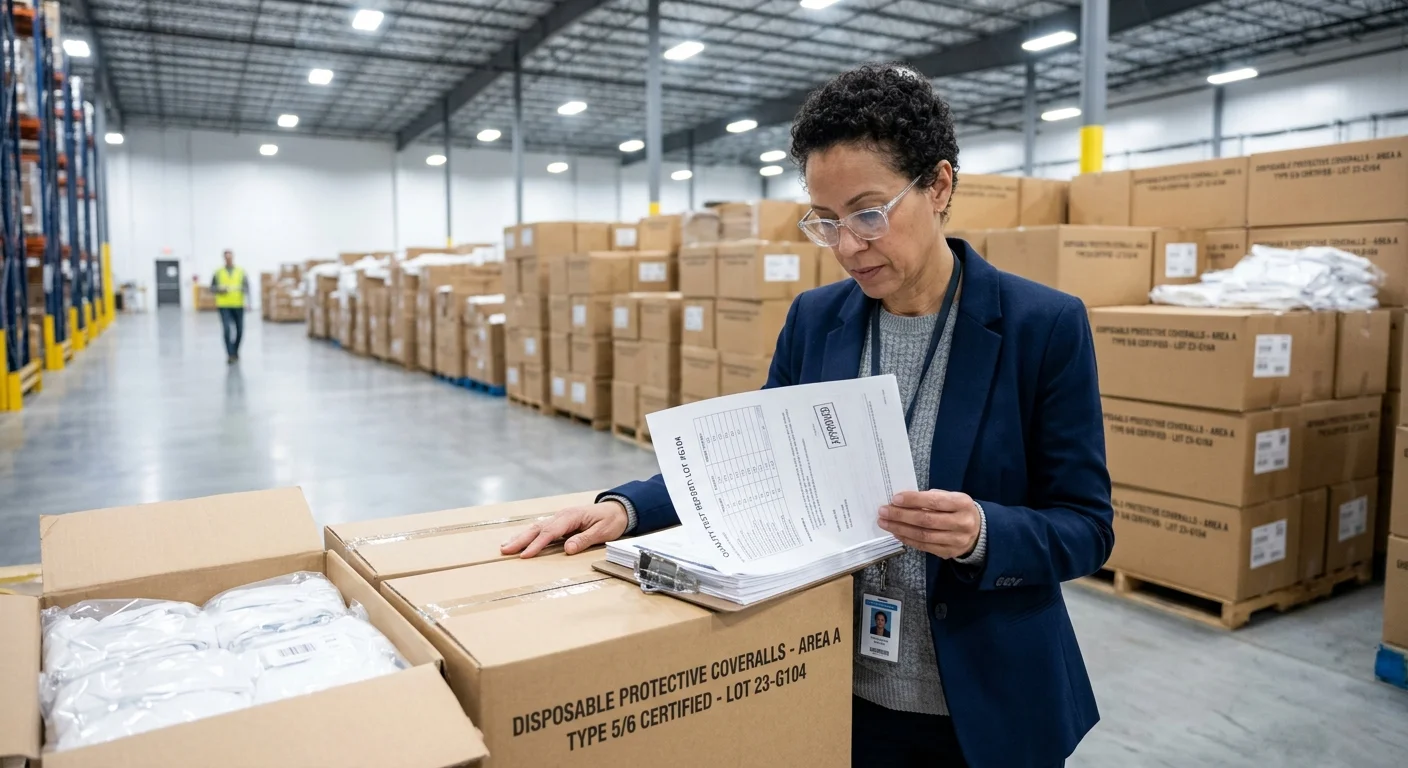
Diese Klassifizierungen sind alle mit dem EU-Normensystem EN – Typ 1 bis Typ 6 – und den entsprechenden ISO-Anforderungen verknüpft. Ein Overall erhält nicht automatisch die Klassifizierung Typ 3 oder Typ 4, weil dies auf dem Etikett steht. Er erhält diese Klassifizierung, weil er die Prüfungen bestanden hat, die diese Kategorien definieren. Genau diese Dokumentation sollte jeder seriöse Käufer vor der Auftragsbestätigung anfordern.
Schritt 7 – Sterilisationsanforderungen für medizinische Schutzanzüge
Nicht jeder Einweg-Schutzanzug muss steril sein. Die meisten sind es nicht. Für diejenigen, die in OP-Sälen, Isolierstationen oder biologischen Sicherheitszonen eingesetzt werden, gelten völlig andere Regeln.
Industrielle Schutzanzüge werden in Standardproduktionsanlagen hergestellt. Sterile Schutzanzüge für medizinische Zwecke erfordern kontrollierte Reinraumbedingungen während des gesamten Produktionsprozesses – regulierte Luftzirkulation, strenge Partikelkontrollen und strikte Sicherheitsvorkehrungen für das Personal. Die Produktionsumgebung wird somit selbst Teil der Produktspezifikation.
Zwei Sterilisationsmethoden. Unterschiedliche Vor- und Nachteile.
Ethylenoxid (EO-Gas) ist das Standardverfahren für Vlies-Overalls. Es diffundiert ohne Hitzeeinwirkung durch das Gewebe – ein entscheidender Vorteil für SMS- und mikroporöse Folienmaterialien, die durch thermische Prozesse beschädigt würden. Der Haken: EO hinterlässt chemische Rückstände. Das Produkt muss daher vor dem Versand eine regulierte Ausgasphase durchlaufen. Die Rückstandswerte müssen innerhalb der Grenzwerte der FDA und der Norm EN ISO 11135 liegen.
Gammabestrahlung ist schneller und hinterlässt keine chemischen Rückstände. Das Problem liegt in der Materialverträglichkeit. Manche Vliesstoffe werden durch Strahlung beschädigt. Das beeinträchtigt die Zugfestigkeit und die Barrierewirkung – zwei Eigenschaften, die nicht beeinträchtigt werden dürfen.
Die Dokumentenspur, die zählt
Eine Sterilitätsbehauptung ohne entsprechende Dokumentation ist bei einer behördlichen Prüfung wertlos. Medizinische Schutzanzüge müssen Folgendes erfüllen:
-
SAL (Sterilitätssicherungsniveau) von 10⁻⁶ – eine kontaminierte Einheit pro Million
-
Chargensterilisationsprotokolle sind direkt mit den Chargennummern verknüpft
-
FDA 510(k)-Zulassung oder CE-Registrierung für Medizinprodukte – beides erfordert validierte, dokumentierte Sterilisationsprotokolle.
Fordern Sie diese Unterlagen vom Lieferanten an. Fehlen solche Unterlagen, bedeutet das, dass die Sterilitätsangabe auf der Verpackung lediglich aufgedruckt ist.
Schritt 8 – Falten, Verpacken und Etikettieren für den Massenversand
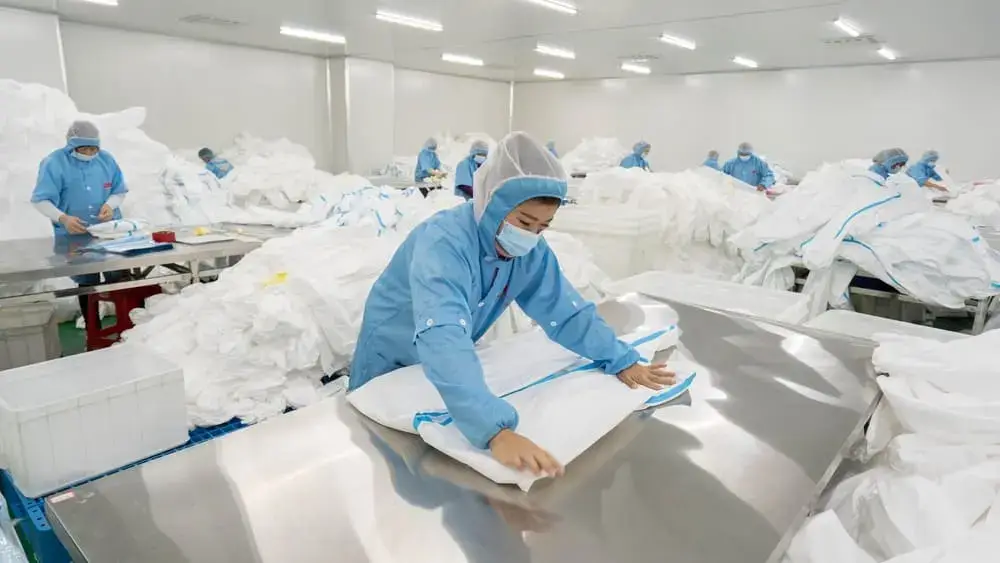
Dies ist der letzte Schritt, bevor ein Overall Ihr Lager erreicht. Die meisten Käufer denken nie darüber nach – bis eine Lieferung beschädigt, falsch etikettiert oder nicht zählbar ankommt.
Fertige Kleidungsstücke werden auf ein festgelegtes Format gefaltet. Großbetriebe verwenden Faltmaschinen. Jedes einzelne Stück hat die gleiche Größe und bleibt kompakt. Kleinere Betriebe falten von Hand. Das ist langsamer, und die Größen können variieren – was sich darauf auswirkt, wie viele Stücke in einen Karton passen.
Jeder Overall wird in einem separaten Polyethylenbeutel verpackt. Das Etikett auf diesem Beutel ist obligatorisch. Es enthält Angaben zu Größe, Modellnummer, Chargennummer, Produktionsdatum und CE/EN-Normkennzeichnung. Wird eine dieser Angaben entfernt, ist die Rückverfolgbarkeit des jeweiligen Artikels nicht mehr gewährleistet.
Was der Umkarton richtig machen muss
Die Spezifikationen der Kartons entscheiden darüber, wie gut eine Großbestellung Transport und Lagerung übersteht:
-
Stückzahl pro Karton – fest und einheitlich über die gesamte Produktionsreihe
-
Barcodes – beim Wareneingang scannbar, mit Chargendatensätzen verknüpft
-
Handhabungshinweise – Vor Feuchtigkeit, direkter Sonneneinstrahlung und extremen Temperaturen schützen.
-
Exportkennzeichnungen – Versandkennzeichnungen, die den Zollbestimmungen entsprechen
Beschädigte, zerdrückte oder unkenntliche Kartons verursachen zusätzliche Kosten. Sie verlieren Zeit und den Überblick über Ihren Lagerbestand. Eine gute Verpackung schützt in dieser Phase die gesamte Arbeit der sieben vorherigen Schritte.
Wie man einen Hersteller von Einweg-Schutzanzügen bewertet: Was der Prozess offenbart
Der Herstellungsprozess lügt nicht. Jede Abkürzung, die ein Hersteller von Einweg-Overalls nimmt, schlägt sich irgendwo bemerkbar. Eine Naht reißt unter Druck. Die Flächengewichtsangabe (GSM) weicht bei einer geeichten Skala ab. Bei einer Reklamation des Typs 4 fehlen die verklebten Nähte.
Hier erfahren Sie, wie Sie den Prozess wie ein Käufer lesen, der weiß, worauf es ankommt.
Fünf Fragen, die echte Hersteller von bloßen Kartonversendern unterscheiden
Bitte stellen Sie diese Fragen, bevor Sie eine Bestellung aufgeben:
-
Welches Verbindungsverfahren verwenden Sie – Nähen, Ultraschallschweißen oder Heißsiegeln? Jeder Anbieter, der mit Chemikalienschutz bei genähten Kleidungsstücken wirbt, ist verdächtig. Suchen Sie sich einen anderen Anbieter.
-
Wie überprüft man eingehende GSM-Signale? Seriöse Hersteller testen jede Rolle anhand dokumentierter Grenzwerte. „Wir vertrauen dem Lieferanten“ ist keine ausreichende Antwort.
-
In welchen Produktionsphasen findet die Qualitätskontrolle statt? Achten Sie auf Inprozesskontrollen in mehreren Phasen. Eine Stichprobenentnahme am Ende der Produktionslinie allein reicht nicht aus.
-
Können Sie Prüfberichte von Drittanbietern für die EN-Zertifizierung bereitstellen? Chargenspezifische Berichte, keine allgemeinen Zertifikate.
-
Wie hoch ist Ihre Mindestbestellmenge für OEM-Kunden und was umfasst die Individualisierung? Erhalten Sie alle Informationen – Materialien, Flächengewicht, Nahtart und Verpackung.
Warnsignale, die in den Prozessdaten auftauchen
-
Stoffe unter 30 g/m², die für Umgebungen mit chemischen oder biologischen Gefahren zugelassen sind
-
Ansprüche des Typs 4 oder 5 bei Kleidungsstücken ohne Nahtband – keine Zertifizierungsstelle wird diese anerkennen.
-
Keine externen Testdokumentationen – nur selbst erstellte Datenblätter ohne Labornachweis.
Zusammenarbeit mit einem OEM-Partner
Reichen Sie Ihre Anforderungen als verbindliche Spezifikationen ein. Geben Sie Materialart, Zielgewicht (GSM), Nahtverbindungsmethode, erforderliche Zertifizierungen und Verpackungsformat an. Ein seriöser Hersteller führt Sie zunächst durch die Mustererstellung, dann durch die Validierung in Kleinserien und schließlich durch die Serienproduktion – in genau dieser Reihenfolge. Kein Schritt wird ausgelassen.
Sie möchten Einweg-Schutzanzüge im Großhandel beschaffen oder eine Großbestellung aufgeben? Fordern Sie Muster und Prüfberichte an, bevor Sie eine größere Menge bestellen. Das ist keine Vorsichtsmaßnahme. So funktioniert seriöse Beschaffung.
Fazit
Die Herstellung von Einweg-Overalls ist nicht einfach – und genau das ist der Punkt.
Jeder Schritt zählt. Von der Auswahl der Rohstoffe bis zur Endverpackung – jede Phase prägt das Produkt, auf das Ihre Mitarbeiter angewiesen sind. Sie wissen jetzt, was einen SMS-Gewebeoverall von einem Billigprodukt unterscheidet: die Nahtverarbeitung, die Integrität der Barrierefolie, der elastische Bündchenabschluss. Sie kaufen also nicht mehr nur nach dem Preis. Sie entscheiden selbst.
Dieses Wissen ist Ihr Wettbewerbsvorteil.
Sie suchen Einweg-Schutzanzüge für Industrie-, Medizin- oder Gefahrenbereiche? Der richtige Hersteller begleitet Sie durch den gesamten Prozess – ohne Zögern, ohne vage Antworten. Schritt für Schritt, Detail für Detail.
Bei Morntrip tun wir genau das – und noch viel mehr.
Sie möchten diese Standards in der Praxis erleben? Fordern Sie noch heute ein Muster an oder sprechen Sie mit unseren Produktspezialisten – die besten Beschaffungsentscheidungen beginnen mit dem richtigen Gespräch.